
Otthon / Hír / Ipari hírek / SDR17 HDPE cső magyarázata: méretek, nyomásértékek és fúziós csatlakozás
Ipari hírek
Oct 12,2026
SDR17 HDPE cső magyarázata: méretek, nyomásértékek és fúziós csatlakozás
Amikor egy PE100-as cső érkezik a helyszínre, amelynek hordójára SDR17 van nyomtatva, a szám nem anyagminőség vagy nyomásosztály. A Standard Dimension Ratio határozza meg a cső külső átmérője és falvastagsága közötti kapcsolatot. Az SDR17 esetében ez az arány 17:1: egy 110 mm-es cső körülbelül 6,5 mm-es falat hordoz, a PE100-ban pedig 10 bar névleges nyomásra van méretezve. A gyakorlati következmény a szerelők és a kivitelezők számára egyszerűbb: az SDR17-es vezeték ritkán szakad át a csőfalon. Ha meghibásodik, a fúziós kötésnél meghibásodik. Éppen ezért a kötés minősége, illetve az azt előállító berendezés ugyanolyan figyelmet érdemel, mint maga az SDR szám.
Mit jelent az SDR17 a csőtervezésben
A Standard Dimension Ratio egy dimenzió nélküli szám, amelyet úgy számítanak ki, hogy a cső külső átmérőjét elosztják annak minimális falvastagságával. Mivel az arány minden átmérőnél állandó marad, egy SDR-osztály a csőméretek egész skáláját lefedi, miközben ugyanazt a nyomástartó képességet megtartja. Az SDR rendszerben a nagyobb arány vékonyabb falat jelent a külső átmérőhöz képest, így az SDR17 a nehezebb SDR11 és a könnyebb SDR21 és SDR26 osztályok közé esik.
A PE100 esetében az SDR17 csövek általában PN10 besorolásúak (10 bar 20 °C-os vízhez); PE80 anyag esetén ugyanez a geometria PN8 besorolású. Ezek az értékek határozzák meg a csőhálózat biztonságos üzemi tartományát. A névleges értékek tiszta vizet és 50 éves élettartamot feltételeznek, így jelentős biztonsági ráhagyást tartalmaznak a valós telepítési körülményekhez.
| Névleges külső átmérő (mm) | Számított SDR17 falvastagság (mm) | Tipikus nyomásérték (PE100) |
|---|---|---|
| 63 | 3.7 | PN10 |
| 90 | 5.3 | PN10 |
| 110 | 6.5 | PN10 |
| 160 | 9.4 | PN10 |
| 200 | 11.8 | PN10 |
| 315 | 18.5 | PN10 |
Mivel az arány állandó, a 315 mm-es SDR17 cső és a 63 mm-es SDR17 cső elméleti nyomáskapacitása azonos. Ami a mérettel változik, az a falfelület, a méterenkénti tömeg és a praktikus illesztési mód – ezért az SDR17 specifikációhoz hasonlóan fegyelmezett beépítési tervnek kell megfelelnie.
SDR17 vs SDR11: Miben változik az arány?
A legtöbb PE csőbeszerzési döntés az SDR17 és az SDR11 közötti választáson múlik, mivel ez a két arány dominál a víz- és csatornaspecifikációkban. A rövid változat a következő: az SDR11 nagyobb falvastagságot és nagyobb nyomásértéket ad; Az SDR17 nagyobb áramlási területet és alacsonyabb anyagköltséget biztosít. Hosszú csővezeték esetén a méterenkénti költségkülönbség döntő lehet, de csak akkor, ha az alacsonyabb nyomásérték az üzemi körülményekhez képest elfogadható.
| Tulajdonság | SDR17 (PE100) | SDR11 (PE100) |
|---|---|---|
| Falvastagság az OD-hoz viszonyítva | OD / 17 | OD / 11 |
| Névleges nyomás, víz 20 °C | PN10 | PN16 |
| Névleges nyomásérték, PE80 | PN8 | PN12.5 |
| Belső keresztmetszet OD-nként | Nagyobb | Kisebb |
| Súly méterenként | Lejjebb | Magasabb |
| Anyagköltség méterenként | Lejjebb | Magasabb |
| Pontszerű terhelésekkel és ütésekkel szembeni ellenállás | Lejjebb | Magasabb |
A szerkezeti különbség a kezelést is befolyásolja. A vékonyabb SDR17-es falnál az árok aljzatában lévő éles kő, a gondatlan visszatöltés vagy a kirakodás közbeni kemény leejtés könnyebben megterhelheti vagy behorpadhatja a csövet, mint az SDR11-nél. Ez nem jelenti azt, hogy az SDR17 törékeny termék; ez azt jelenti, hogy az árok előkészítése és a gondos kezelés a specifikáció részét képezi. Azok a vállalkozók, akik az SDR17-et sziklával teli árkokban, homokágyazás nélkül temetik el, már jóval azelőtt látják, hogy a vezeték túlnyomásos állapotba kerül, mint a kerekedés és a pontterhelésű deformáció.
Ahol az SDR17 a megfelelő specifikáció
Az SDR17-et ott választják, ahol a tervezési nyomás 10 bar vagy az alatt van, és a külső terhelés mérsékelt. Ez teszi az alapértelmezett beállítást a települési és ipari csőhálózatok széles körében:
- Gravitációs csatorna és csapadékvíz vezetékek, ahol a belső nyomás közel nulla, és a fő követelmény a szerelési terhelések túlélése.
- Mérsékelt, stabil nyomáson működő vízelosztó vezetékek és vidéki ellátó hálózatok.
- Öntözővezetékek és mezőgazdasági ellátó vezetékek, ahol a hosszú lefutások jelentős anyagmegtakarítást eredményeznek.
- Ipari technológiai víz és hűtővíz körök szabályozott nyomással és nem agresszív közeggel.
- Nyitott árkos és irányított furatú projektek, ahol a tervező mérnök megerősítette, hogy a PN10 kapacitás elegendő.
A gazdasági logika egyértelmű: azonos külső átmérő mellett az SDR17 kevesebb polimert használ, kisebb a súlya, és valamivel nagyobb belső furatot biztosít. Egy hosszú csővezetéken a csőanyag-, fuvar- és kezelési költségek együttes megtakarítása jelentős lehet – pontosan ezért az SDR17 a közepes nyomású PE-rendszerek munkalovas osztálya.
Fusion Joining: ahol SDR17 rendszert nyernek vagy veszítenek
A vékonyfalú SDR17 cső jó csővezeték, de a csővezeték csak annyira erős, amennyire az illesztései vannak. a PE csövet a polimer megolvasztásával és újraszilárdításával kötik össze a határfelületen; a megfelelően elkészített fúziós kötésben nincs ragasztó, tömítés vagy tömítés. Két módszer dominál az SDR17 telepítéseknél. A dugós fúziót főleg kis furatokhoz használják PP-R/PE csőrendszerekben, jellemzően 20 mm-től körülbelül 110 mm-ig. Az elektrofúziót közepes és nagyméretű hálózatokhoz használják, ahol a csatlakozó vagy az idom az előkészített csővégek köré teker.
A foglalatos fúzióhoz három dologra van szükség: tiszta felületekre, szögletesre vágott csővégekre és egy olyan fűtőeszközre, amely stabil olvadási hőmérsékletet tart. A csővéget és a szerelvényhüvely belső oldalát ugyanazon fűtőfelülethez melegítik, majd visszahúzzák és összenyomják, hogy látható kettős gyöngyöt képezzenek. Vágja el rosszul a csövet, letörje le egyenetlenül, vagy húzza szét a csatlakozást, mielőtt lehűlne, és a hegesztés minősége romlik annak ellenére, hogy maga az SDR17 cső teljesen ép.
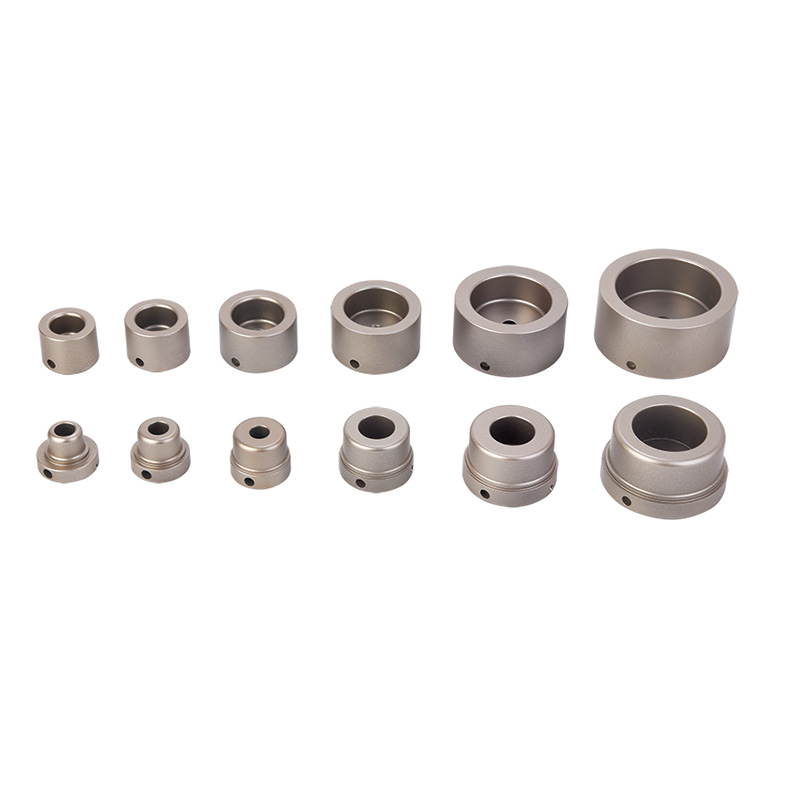 FYD63 63 mm-es PPR digitális foglalatú fúziós hegesztő LED-es hőmérséklet-kijelzővel Ez a 63 mm-es digitális foglalatú fúziós gép LED-kijelzőn mutatja a fűtőfelület tényleges hőmérsékletét, csökkentve a találgatásokat. Alkalmas az SDR17 leágazó vezetékek általános PP-R/PE szerelvényeihez, és segít a kezelőknek egységes, nyomásálló kötések létrehozásában. Termék megtekintése →
A digitális kijelzős csatlakozóaljzat-fúziós gép sok találgatást kiküszöböl, mivel a kezelő a fűtőfelület tényleges hőmérsékletét olvassa le, ahelyett, hogy egy bizonytalan pontosságú termosztát tárcsára hagyatkozna. A 63 mm-es osztályú digitális gép lefedi a leggyakoribb kis átmérőjű tartományt, és megfelel az SDR17 mellékvonalakon használt PP-R/PE szerelvényeknek. Az eljárás sorrendje – vágás, letörés, melegítés, összeillesztés, hűtés – pontosan ugyanaz, akár 20 mm-rel vagy 160 mm-rel dolgozik. Vállalkozók, akik követik a legjobb gyakorlatok az erős, szivárgásmentes olvadó hegesztéshez következetesen olyan ízületeket produkál, amelyek az első próbálkozásra túlélik a nyomáspróbát.
Az elektrofúzió egy másik folyamat, más tudományággal. Az előkészített csővégeket egy elektrofúziós csatlakozóba helyezzük, amelynek belső felületébe ellenálláshuzal van beágyazva; a gép szabályozott áramot küld a vezetéken keresztül, megolvasztja a környező polimert, így a cső és a csatlakozó egy darabba olvad. Az elektrofúziós csatlakozás meghibásodásának leggyakoribb oka nem a gép feszültsége vagy a csatlakozó minősége, hanem a cső előkészítetlen felülete. A PE csövek vékony oxidréteget képeznek, amely megakadályozza a megfelelő fúziós kötést, és a terepen a felület gyakran szennyezett szennyeződéssel, zsírral vagy falazóporral. Ha ezt a réteget nem távolítják el, az ízület átmenhet egy szemrevételezésen, és hónapokkal később nyomás alatt meghibásodhat.
 FYEPS400 elektrofúziós csőkaparó HDPE csőfelület előkészítéséhez Az elektrofúziós kötéseknél elengedhetetlen a megfelelő felület-előkészítés. Ez a kaparó egyenletesen távolítja el az oxidréteget anélkül, hogy gyengítené a vékony SDR17 falakat, csökkentve a nyomás alatti ízületi tönkremenetel kockázatát. Megbízható eszköz minden elektrofúziós munkához. Termék megtekintése →
Ezért az SDR17 hegesztéshez minden szerszámosládában megtalálható egy elektrofúziós csőkaparó. Egy jól elkészített kaparó egyenletesen távolítja el az oxidréteget a kerület mentén anélkül, hogy elég mélyre ásna ahhoz, hogy gyengítse a falat – ez valós kockázatot jelent egy vékonyfalú SDR17 csövön, ha valaki durva csiszolópapírral improvizál. Az SDR17 PE100 által megengedett 10 bar besorolás alatt a közös integritás nem tekinthető magától értetődőnek.
Magának az elektrofúziós gépnek stabil, megismételhető hegesztési ciklust kell biztosítania. Az inverteres típusú gépek könnyebbek és hordozhatóbbak a helyszíni munkákhoz, míg a transzformátoros gépeket a nehéz folyamatos használathoz részesítik előnyben. Ugyanilyen fontos a gép átmérőtartományhoz való hozzáigazítása: a csak 63 mm-re méretezett egységnek nincs helye a 200 mm-es SDR17-es fővezetéken, a túlméretezett gép pedig energiát és időt pazarol kis leágazásokra.
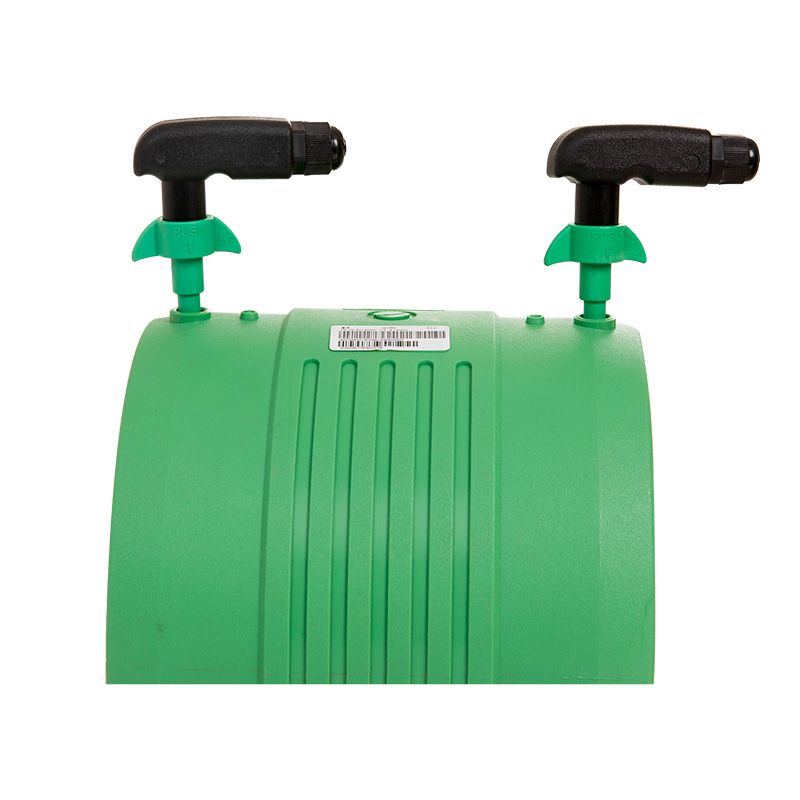 20-315 mm-es inverteres elektrofúziós hegesztőgép műanyag csövek csatlakoztatásához Ez az inverteres elektrofúziós gép széles csőátmérő-tartományt fed le, 20 és 315 mm között, így sokoldalúan használható az SDR17 hálózati és leágazó csatlakozásokhoz. Hordozható kialakítása megfelel a helyszíni munkának, miközben stabil, megismételhető hegesztési ciklusokat biztosít. Termék megtekintése →
A hosszú exporttapasztalattal rendelkező gyártók, mint például a Hangzhou Fuyi Tools, komplett terméket kínálnak csőcsatlakozó berendezések választéka , a foglalatos fúziós és elektrofúziós gépektől a marókig, kaparókig és leélezőszerszámokig – így a teljes hegesztési munkafolyamat egyenletes marad. A 20 mm-től 315 mm-ig terjedő, kompakt inverteres gép szinte minden SDR17-es fő- és leágazó csatlakozást lefed, ami egy tipikus helyszínen előfordul.
Az SDR17 megadása a legegyszerűbb; Az SDR17-es telepítés, amely évtizedekig szivárgásmentes marad, telepítési fegyelem. Győződjön meg arról, hogy a cső minősége és nyomásértéke megfelel a kialakításnak, pontosan vágja le és vágja le a végeket, kaparja le a csövet az elektrofúzió előtt, és használjon megbízható hőmérséklet- vagy ciklusszabályozással rendelkező hegesztőgépet. Ha ezeket a lépéseket következetesen kezelik, az SDR17 pontosan úgy teljesít, ahogy az arány ígéri: megbízható, költséghatékony nyomócső közepes igénybevételű víz- és csatornahálózatokhoz.
Kapcsolódó termékek


 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang tartomány, Kína
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
