
Otthon / Hír / Ipari hírek / 2 hüvelykes HDPE cső: illesztési módszerek, eszközök és bevált gyakorlatok a szerelők számára
Ipari hírek
Oct 19,2026
2 hüvelykes HDPE cső: illesztési módszerek, eszközök és bevált gyakorlatok a szerelők számára
Ha vízvezetéket, öntözővezetéket vagy kábelcsatornát üzemeltet, egy 2 hüvelykes HDPE cső gyakran találkozik az áramlási kapacitás és a könnyű kezelhetőség között. Elég könnyű ahhoz, hogy egy személy tekercsben hordozhassa, ugyanakkor elég erős ahhoz, hogy megfelelően felszerelve kezelje a nyomást és a talajmozgást. Ebben az útmutatóban megosztjuk, hogy mit tanultunk a HDPE és PP-R csőmunkákhoz való évek során épített eszközökből, így kiválaszthatja a megfelelő módszert, és elkerülheti a szivárgáshoz vezető apró hibákat.
Mi az a 2 hüvelykes HDPE cső?
A mindennapi beszélgetésben a „2 hüvelykes HDPE cső” két dolog egyikét jelentheti. Ez egy IPS (Iron Pipe Size) méretű csőre utalhat, ahol a külső átmérő 2,375 hüvelyk (60,3 mm). Jelenthet egy metrikus csövet is, amelynek külső átmérője 63 mm, ami a legközelebbi metrikus megfelelője, és gyakran 2 hüvelykesnek is nevezik. Mindkettő gyakori a HDPE rendszerekben, de a szerelvényeknek és a fúziós szerszámoknak meg kell egyeznie a tényleges külső átmérővel.
A HDPE csövet különböző nyomásértékekkel árusítják, amelyeket általában az SDR (Standard Dimension Ratio) határoz meg. Az alacsonyabb SDR-szám vastagabb falat és magasabb nyomásértéket jelent. Az alábbi táblázat e két "2 hüvelykes" cső tipikus méreteit mutatja.
| Névleges méret | Külső átmérő | Közös SDR | kb. Falvastagság | Tipikus csatlakozási mód |
|---|---|---|---|---|
| 2 hüvelykes IPS | 2,375 hüvelyk (60,3 mm) | SDR 11 | 5,5 mm | Aljzatfúzió, elektrofúzió |
| 2 hüvelykes IPS | 2,375 hüvelyk (60,3 mm) | SDR 17 | 3,5 mm | Aljzatfúzió, elektrofúzió |
| 2 hüvelykes metrikus | 63 mm | SDR 11 | 5,7 mm | Aljzatfúzió, elektrofúzió |
| 2 hüvelykes metrikus | 63 mm | SDR 17 | 3,7 mm | Aljzatfúzió, elektrofúzió |
Mielőtt szerelvényeket vásárol, vagy hegesztést tervez, mérje meg a külső átmérőt egy tolómérővel, vagy ellenőrizze a csőnyomtatási vonalat. Egy 60,3 mm-es cső és egy 63 mm-es cső hasonlónak tűnik, de eltérő fúziós szerszámokat igényelnek.
A 2 hüvelykes HDPE csövek általános alkalmazásai
Mivel rugalmas, korrózióálló és könnyen csatlakoztatható, a 2 hüvelykes HDPE cső számos munkában megjelenik. Íme néhány a leggyakoribbak közül, amelyeket látunk:
- Lakossági és települési vízvezetékek, ahol megbízható, fagyálló csőre van szükség.
- Öntözővezetékek és oldalsó vezetékek farmok, kertek és tájak számára.
- Bánya víztelenítő és hígtrágya vezetékek, amelyek kopásállóságot igényelnek.
- Kábel- és vezetékvédelem elektromos vagy száloptikai vezetékekhez.
- Geotermikus földhurkok és hőszivattyús rendszerek.
- Ideiglenes elkerülő vezetékek az építkezéseken.
A legtöbb ilyen alkalmazásban a csövet hőfúzióval kapcsolják össze. Ez egy monolitikus, szivárgásmentes csatlakozást hoz létre, amely erősebb, mint maga a cső, ha az eljárást helyesen követik.
Csatlakoztatási módszerek 2 hüvelykes HDPE csőhöz
Három fő módja van a 2 hüvelykes HDPE cső csatlakoztatásának: foglalatos fúzió, elektrofúzió és mechanikus csatlakozás. Mindegyiknek van helye, a munkaterülettől, a csőmérettől és a rendelkezésre álló felszereléstől függően.
Dugós fúziós hegesztés
A kis és közepes átmérőjű HDPE csöveknél a dugós fúzió a leggyakoribb módszer. Egy fűtőszerszám egyszerre melegíti fel a csővég külső részét és a szerelvényhüvely belsejét. Ezután a csövet benyomják a szerelvénybe, és addig tartják, amíg a csatlakozás le nem hűl. A 2 hüvelykes csőhöz az aljzat-fúzió gyors, hordozható és gazdaságos. A kulcs a megfelelő fűtőeszköz használata, a cső és a szerelvény tisztasága, valamint az ajánlott fűtési és hűtési idők betartása.
Elektrofúziós hegesztés
Az elektrofúzió beágyazott fűtőszálas szerelvényt használ. Egy elektrofúziós gép áramot ad a huzalra, amely megolvasztja a műanyagot a csatlakozás körül. Ez a módszer kiválóan alkalmas szűk helyekre, javításokhoz, és már az árokban lévő csövek összekötésére. Ha szeretné részletesebben megérteni a folyamatot, olvassa el cikkünket a Az elektrofúziós hegesztés működési mechanizmusa elmagyarázza, hogyan hatnak egymásra a vezeték és a műanyag. Az elektrofúziós szerelvények drágábbak, mint a foglalatos szerelvények, de időt takaríthatnak meg az összetett munkák során.
Mechanikus csatlakozás
A 2 hüvelykes HDPE csőhöz mechanikus csatlakozók, karimák és kompressziós szerelvények is rendelkezésre állnak. Hasznosak, ha ideiglenes csatlakozásra van szüksége, ha meglévő rendszerhez köt, vagy ha a termikus fúzió nem praktikus. A mechanikus kötések azonban tömítésekre vagy O-gyűrűkre támaszkodnak, ezért megfelelő támogatást és rendszeres ellenőrzést igényelnek. Állandó, eltemetett vonalak esetén általában a hőfúzió a jobb választás.
Nélkülözhetetlen eszközök 2 hüvelykes HDPE csőmunkákhoz
A jó fúziós csatlakozás jóval azelőtt kezdődik, hogy a fűtőelem megérintette a csövet. Tiszta, szögletes vágásokra és megfelelően előkészített felületre van szüksége. Az évek során azt tapasztaltuk, hogy a megfelelő kézi szerszámok jelentik a legnagyobb különbséget a napi munkában.
Vágószerszámok
A HDPE csövet négyszögletesre kell vágni, zúzódás nélkül. A tompa vagy nem megfelelő vágó ovális végét vagy durva élét hagyhatja, amely nem olvad össze megfelelően. 2 hüvelykes csőhöz praktikus választás a nagy teherbírású műanyag csővágó racsnis mechanizmussal. Tiszta vágást biztosít kevesebb kézfáradás mellett, különösen, ha árokban dolgozik.
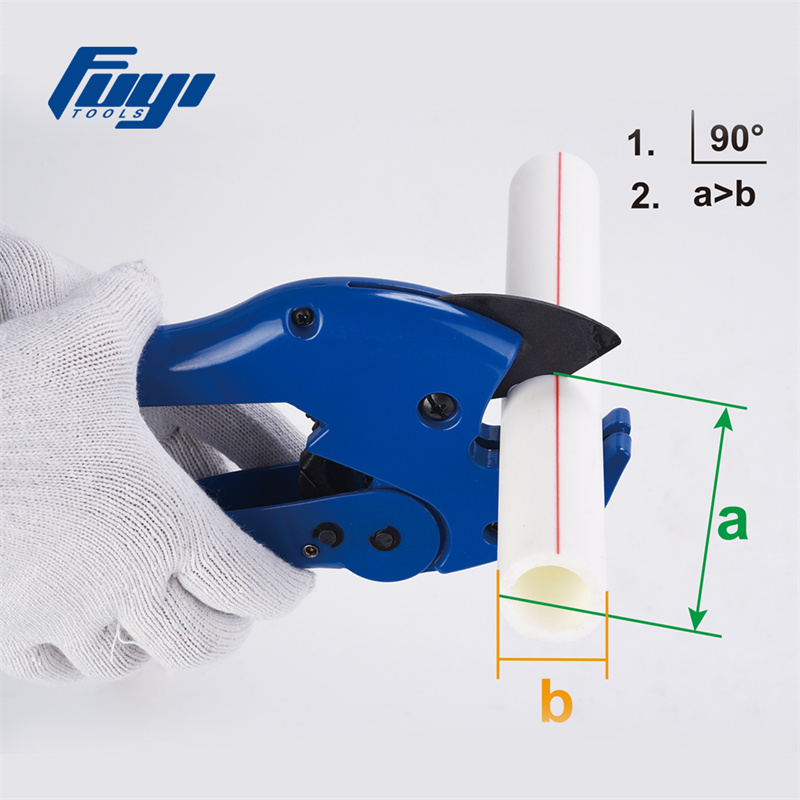 FYC-105 nagy teherbírású műanyag csővágó vízvezeték-szerszám Az FYC-105 nagy teherbírású műanyag csővágó vízvezeték-szerszám ideális választás különféle csövekhez, beleértve a PVC-, alumínium- vagy műanyagcsöveket, gázcsöveket,... Termék megtekintése →
Ha sok csövet vág, vagy vastagabb falakkal dolgozik, akkor egy forgóvágó vagy egy műanyagvágó pengével ellátott motoros fűrész is működhet, de utána sorjázni és négyszögletesíteni kell a végét.
Felület előkészítés
Az elektrofúzió és az aljzat-fúzió egyaránt tiszta, oxidációmentes felületet igényel. Elektrofúzióhoz általában a csővéget megfelelő kaparóval le kell kaparni a külső réteg eltávolításához. Ez a lépés nem kötelező; eltávolítja a szennyeződéseket és biztosítja az olvadék megfelelő áramlását. A dedikált HDPE csőkaparó gyorsabbá és következetesebbé teszi a munkát, mint egy kés vagy csiszolópapír használata.
 Elektrofúziós HDPE csőkaparó PP-R, PP és HDPE csövekhez Előkészíti a műanyag csőfelületeket az elektrofúzió előtt, segít eltávolítani az oxidációt és a szennyeződéseket, így egyenletes olvadást tesz lehetővé Ø400 mm-ig. Termék megtekintése →
A dugaszolóaljzat-összeolvadáshoz a csövet és az idomot is le kell törölni egy tiszta, száraz ruhával. Egyes szerelők izopropil-alkoholt használnak, de először mindig ellenőrizze a csőgyártó ajánlásait.
Fűtő- és hegesztőberendezések
A 2 hüvelykes (63 mm-es) HDPE csőhöz a digitális foglalatos fúziós hegesztőgép precíz hőmérsékletszabályozást és tiszta kijelzőt biztosít. Ez akkor hasznos, ha különböző vastagságú csővel dolgozik, vagy ha a környezeti hőmérséklet napközben változik. Az állandó hőmérsékletű gép is megbízható választás, ha egyszerűbb beállítást szeretne.
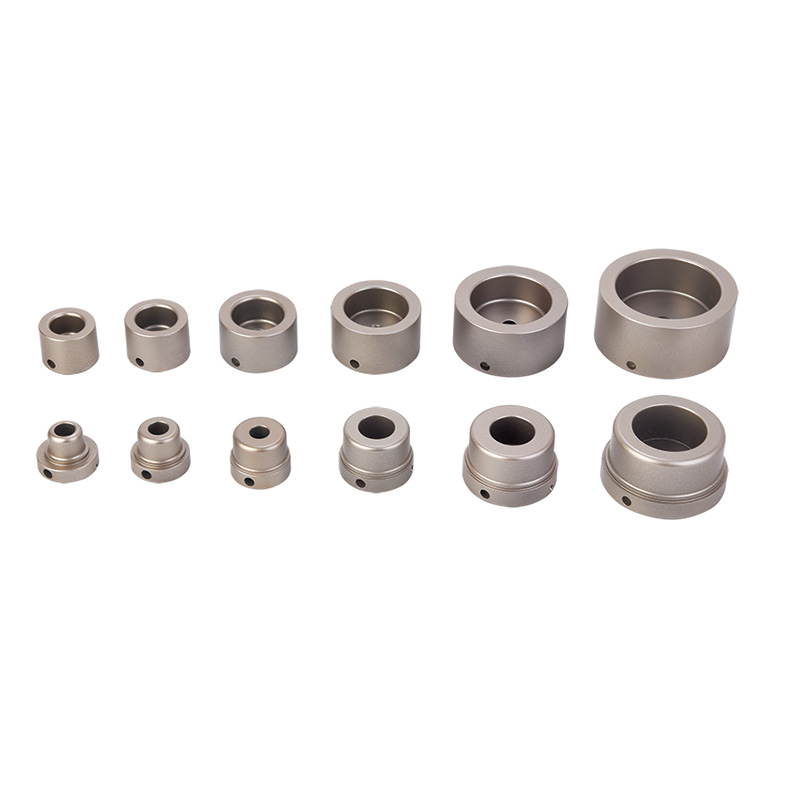 FYD63 63 mm-es digitális foglalatos fúziós hegesztőgép PPR csövekhez Digitális hőmérséklet-kijelzőt és vezérlést kínál 63 mm-es csatlakozóaljzat-olvasztáshoz, adapterekkel PP-R, PB, PE és PVDF csőanyagokhoz. Termék megtekintése →
Bármelyik gépet is választja, mindig a csőméretnek megfelelő fűtőadaptereket használja, és a gyártási hegesztések megkezdése előtt külső hőmérővel ellenőrizze a hőmérsékletet.
2 hüvelykes HDPE cső lépésről lépésre történő fúziós hegesztése
Íme egy gyakorlati lépés a 2 hüvelykes HDPE csövön lévő dugós fúziós csatlakozás elkészítéséhez. Mindig kövesse a cső és az idom gyártójának utasításait, mivel a fűtési idő falvastagságtól és anyagminőségtől függően változhat.
- Vágja le a cső négyzetét egy megfelelő vágó segítségével. Ellenőrizze a vágást négyzet alakú vagy csővégmérővel.
- Tisztítsa meg a csővéget és a szerelvény belsejét egy tiszta, száraz ruhával. Távolítson el minden szennyeződést, nedvességet vagy zsírt.
- Jelölje be a beillesztési mélységet a csövön az illesztőhüvely mélységének megfelelően. Ez segít elkerülni a túl- vagy alulbeillesztést.
- Szerelje fel a megfelelő fűtőadaptereket a fúziós gépre, és állítsa be az ajánlott hőmérsékletre. A HDPE esetében ez általában 200-230 Celsius-fok körül van, de a pontos értéket erősítse meg a csőszállítóval.
- Helyezze be a csővéget és az idomot egyszerre a fűtési adapterekbe. Melegítse az ajánlott ideig. Egy 63 mm-es, szabványos falú cső esetében ez gyakran 30-40 másodperc, de a vastagabb falak több időt igényelnek.
- Távolítsa el a csövet és az idomot a fűtőtestről, majd azonnal tolja a csövet egyenesen az idomba a behelyezési jelig. Ne csavarja meg a csövet.
- Tartsa stabilan a csatlakozást a kezdeti hűtési idő alatt, általában néhány másodperctől fél percig, amíg a műanyag meg nem kezd kötni. Ezután engedje el, és hagyja teljesen lehűlni a kötést a kezelés vagy nyomáspróba előtt.
- Vizsgálja meg a hegesztőperemet. Jó jel az egységes, egyenletes gyöngy a szerelés körül. Ha a gyöngy egyenetlen vagy hiányzik, vágja ki a kötést, és kezdje újra.
Kulcsparaméterek és minőségi ellenőrzések
A HDPE fúzióban minden a következetesség. A fűtési idő, a hőmérséklet vagy a hűtési idő kis változásai gyengíthetik a kötést. Az alábbi táblázat összefoglalja a fő figyelendő változókat.
| Paraméter | Tipikus tartomány vagy akció | Miért számít |
|---|---|---|
| A fűtés hőmérséklete | 200-230 °C | A túl alacsony szint nem teljes olvadást okoz; túl magas roncsolja a műanyagot. |
| Fűtési idő | 30-40 másodperc 63 mm-es szabványos fal esetén | Szabályozza az olvadásmélységet és a hézag szilárdságát. |
| Beillesztési mélység | Szerelvényenként jelölve | Biztosítja a teljes kötést és a megfelelő gyöngyképzést. |
| Hűtési idő | Néhány perccel a kezelés előtt | Megakadályozza a mozgást, amíg az ízület még puha. |
| Hegesztési gyöngy | Egységes, folyamatos gyűrű | A megfelelő fűtést és behelyezési nyomást jelzi. |
Miután az ízület lehűlt, vizuális ellenőrzést végezhet. Kritikus vezetékeknél nyomáspróbára vagy hajlítási vizsgálatra lehet szükség. Ha egy ízület nem felel meg a teszten, ne próbálja meg foltozni; vágd ki és csinálj újat.
Gyakori hibák, amelyeket el kell kerülni
Még a tapasztalt szerelők is rossz szokásokba eshetnek. Ezeket a problémákat tapasztaljuk leggyakrabban, amikor az emberek 2 hüvelykes HDPE csővel dolgoznak.
- A cső szögben történő elvágása vagy durva él elhagyása. Mindig vágjon négyzetet és sorjázzon.
- A kaparási lépés kihagyása az elektrofúzióhoz. Az oxidációs réteget el kell távolítani.
- Nem megfelelő méretű fűtési adapterek használata. A laza adapter nem adja át egyenletesen a hőt.
- A cső túl hosszú vagy túl rövid melegítése. Használjon időzítőt, és kövesse a táblázatot.
- A cső csavarása a behelyezés során. Nyomd be egyenesen.
- Az ízület túl korai mozgatása a fúzió után. Hagyjuk teljesen kihűlni.
- Hegesztés szélben, esőben vagy nagyon hideg időben védelem nélkül. Ha szükséges, használjon hegesztősátrat vagy menedéket.
Ha még nem ismeri a folyamatot, először gyakoroljon a hulladékcsöveken. Néhány próbacsukló segít a melegítési idő és a behelyezési nyomás érzékelésében.
Miért válassza a Fuyi eszközöket 2 hüvelykes HDPE csőprojektekhez?
A Fuyi Toolsnál 16 évet töltöttünk csőfúziós berendezések és eszközök tervezésével és gyártásával PP-R és PE csőmunkákhoz. Székhelyünk a kínai Hangzhouban található, közel Ningbo és Sanghaj kikötőihez, és európai, oroszországi, amerikai, ázsiai és azon túli ügyfeleknek szállítunk. Termékpalettánk magában foglalja a foglalatos fúziós hegesztőgépeket, az elektrofúziós hegesztőgépeket, az asztali gépeket, a csővágókat, a leélezőszerszámokat, a hideggyűrűs fogókat, a kaparókat és még sok mást.
Tudjuk, hogy egy 2 hüvelykes HDPE csőcsatlakozás csak annyira jó, mint az a szerszám, amelyik készítette. Ezért összpontosítunk a stabil hőmérséklet-szabályozásra, a tartós fűtési adapterekre és a praktikus kialakításokra, amelyek kibírják a napi munkavégzést. Legyen Ön vállalkozó, forgalmazó vagy OEM-partner, felfedezheti kínálatunkat HDPE csőszerszámok és fúziós berendezések teljes választéka hogy megtalálja a megfelelő beállítást a következő projektjéhez.
Ha segítségre van szüksége egy gép csőméretéhez igazításában vagy egy szerszám testreszabásában egy adott piachoz, csapatunk szívesen megbeszéli Önnel a részleteket.
A 2 hüvelykes HDPE csővel való munka egyszerű, ha megfelelő méretekkel, megfelelő eszközökkel és következetes fúziós eljárással rendelkezik. Szánjon időt a cső előkészítésére, szabályozza a hőmérsékletet, és hagyja megfelelően lehűlni a csatlakozást. Ezek az apró lépések azok, amelyek a jó megjelenésű hegesztést szivárgásmentes csatlakozássá varázsolják, amely évtizedekig kitart.
Reméljük, hogy ez az útmutató segít Önnek a munka biztonságos és hatékony elvégzésében. Ha kérdése van az aljzatfúzióval, az elektrofúzióval vagy az itt említett eszközök bármelyikével kapcsolatban, forduljon bizalommal. Mindig örömmel osztjuk meg a tanultakat.
Kapcsolódó termékek


 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang tartomány, Kína
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
