
Otthon / Hír / Ipari hírek / Vegyi csőrendszerek: anyagok, fúziós hegesztés és szivárgásmentes telepítés
Ipari hírek
Sep 21,2026
Vegyi csőrendszerek: anyagok, fúziós hegesztés és szivárgásmentes telepítés
A vegyi csőrendszerek gyakran a csatlakozásnál hibásodnak meg, nem a csőben. A túl hideg vagy túl sekély egyhüvelyes fúziós varrat hónapokon belül szivárog, különösen, ha tömény savat vagy nagy tisztaságú vizet szállít. Éppen ezért a mérnököknek és vállalkozóknak ugyanolyan gondosan kell értékelniük a csatlakozási technológiát, mint a gyantaminőséget.
Miért dominálnak a polimer csövek a vegyi szolgálatban?
A polimer csőrendszerek a vegyi feldolgozás, az ionmentesített vízhurkok, a cellulóz- és papírgyárak, valamint a szennyvízkezelés alapértelmezésévé váltak. Az ok egyszerű: a hőre lágyuló cső nem korrodál, mint a szénacél, nem igényel külső bevonatot, és nem ad fémes szennyeződéseket az érzékeny folyadékokhoz. A PP-R, PE és PVDF az agresszív közegek és hőmérsékletek széles skáláját fedi le.
A nagy tisztaságú és kémiai alkalmazásokhoz a PP-R kiváló ellenállást biztosít savakkal, lúgokkal és oldószerekkel szemben mérsékelt hőmérsékleten. A HDPE-t és a PE 100-at szívósságuk, rugalmasságuk és az eltemetett vagy mozgó berendezések kezelésére való képességük miatt kedvelik. Ha a hőmérséklet vagy a korrozivitás meghaladja a PP-R határértékeit, gyakran PVDF-et írnak elő.
| Anyag | Tipikus vegyszerszolgáltatás | Hőmérséklet tartomány (kb.) | Elsődleges csatlakozási mód |
|---|---|---|---|
| PP-R | Savak, lúgok, ioncserélt víz | 95°C-ig | Socket fúzió |
| PE / PE 100 | Víz, hulladék, híg vegyszerek | 60°C-ig | Elektrofúzió, aljzatfúzió |
| PVDF | Erős savak, oldószerek, nagy tisztaságú közegek | 140°C-ig | Socket fúzió, butt fusion |
Socket Fusion: Bevált módszer kisebb vonalakhoz
A PP-R csövek 63 mm-es külső átmérőjűig a vegyi üzemben az elsődleges csatlakozási módszer a foglalatos fúzió. A csővéget és a szerelvényhüvelyt egy hegesztőgépre szerelt szerszámmal egyidejűleg melegítik. Amint a felületek elérik a megfelelő olvadási állapotot, a kezelő behelyezi a csövet a szerelvénybe, és nyomás alatt tartja, amíg a csatlakozás le nem hűl. A megfelelő végrehajtás három tényezőtől függ: a hőmérséklettől, a fűtési időtől és a behelyezési mélységtől.
Hőmérséklet-szabályozott gép használata megszünteti a kezelői változékonyság nagy részét. Az állandó hőmérsékletű modellek egyszerűek és költséghatékonyak, de a digitális kijelzőgépek lehetővé teszik a kezelő számára, hogy minden hegesztés előtt ellenőrizze a pontos olvadékhőmérsékletet. Ez különösen fontos vegyi csőrendszereknél, ahol a szivárgás veszélyes közegnek teheti ki a dolgozókat. Ha mélyebbre szeretne tekinteni, kövesse a legjobb gyakorlatok az erős és szivárgásmentes olvadó hegesztés eléréséhez .
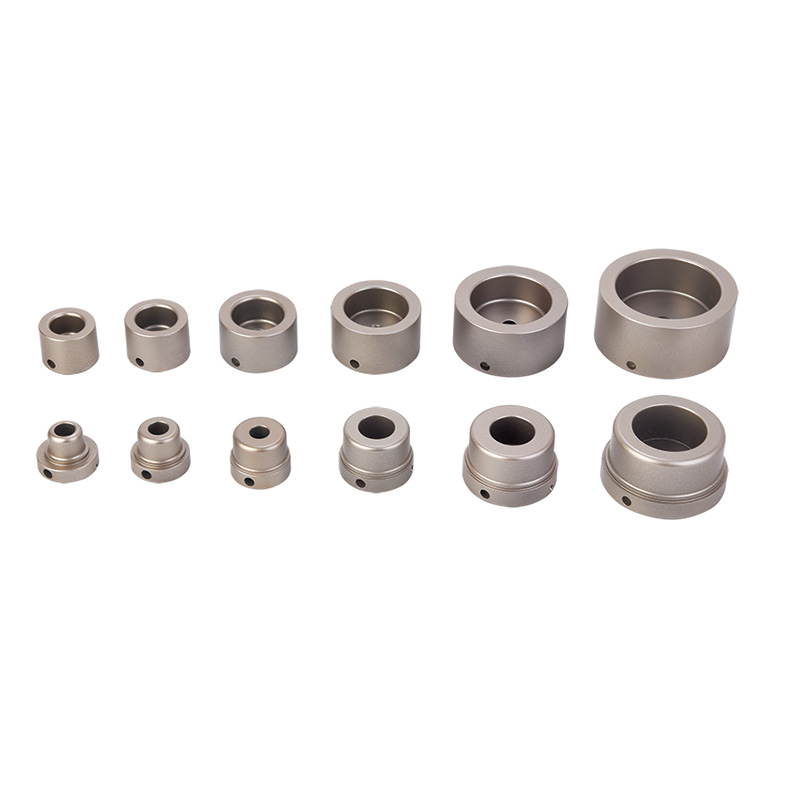 Digitális foglalatos fúziós hegesztőgép LED-es hőmérséklet-kijelzővel 63 mm-es PPR csövekhez Ez a digitális hegesztőgép precíz hőmérséklet-szabályozást biztosít LED-kijelzőn keresztül, segítve az erős és szivárgásmentes dugaszoló kötéseket. Különösen akkor hasznos, ha vegyi csővezetékekkel dolgozik, ahol a hegesztés minősége kritikus. Termék megtekintése →
Fűtés előtt a csövet négyszögletesre kell vágni, le kell élni és meg kell tisztítani. A legtöbb műanyag csőhöz jól használható a forgó vagy racsnis csővágó. A letörés eltávolítja a durva élt, amely a behelyezés során anyagot borotválhat le a szerelvényfuratból.
Elektrofúzió nagy átmérőjű, betemetett vagy nehezen elérhető vonalakhoz
Az elektrofúziós módszer a választott módszer, ha az aljzat-fúziós kivitelezés már kivitelezhetetlenné válik. Nagyobb átmérőjű PE-csöveken, földbe ásott csöveken, árok nélküli berendezéseken és olyan javítási munkákon használják, ahol a forgás vagy a fúziós erő korlátozott. Az elektrofúziós szerelvény beágyazott ellenálláshuzalt tartalmaz. A hegesztőgép az áramot a huzalon keresztül továbbítja, összeolvasztja a szerelvényfuratot és a csőfelületet.
Az egyik fő előnye, hogy az elektrofúzió nem függ a kezelő erejétől vagy beállításától. Az idom rögzíti a csövet a hegesztés során. Különböző falvastagságú PE csövekhez is alkalmas.
A hatékony elektrofúzió azonban gondos felület-előkészítést igényel a terepen. A csövet közvetlenül a hegesztés előtt le kell kaparni, hogy eltávolítsuk az oxidot vagy a szennyeződéseket. Az éles elektrofúziós csőkaparó nem kötelező; ez határozza meg, hogy a csatlakozás gáztömör lesz-e az évek során.
 HDPE csőkaparó csövek elektrofúziós előkészítéséhez 400 mm-ig Egy éles kaparó elengedhetetlen az oxid és a szennyeződések elektrofúzió előtti eltávolításához. Ez az eszköz tiszta csőfelületet biztosít, ami létfontosságú a gáztömör csatlakozások eléréséhez, amelyek megbízhatóak maradnak az évek során. Termék megtekintése →
Az elektrofúziós hegesztőgépek két nagy típusban állnak rendelkezésre: transzformátor alapú és inverter alapú. A transzformátor típusú gépek robusztusak, és gyakran előnyben részesítik a nagy, nehéz munkákat, míg az inverteres gépek könnyebbek és energiahatékonyabbak. A tipikus 20-160 mm-es tartományban a transzformátoros elektrofúziós hegesztőgép megbízható teljesítményt és egyenletes fűtést biztosít.
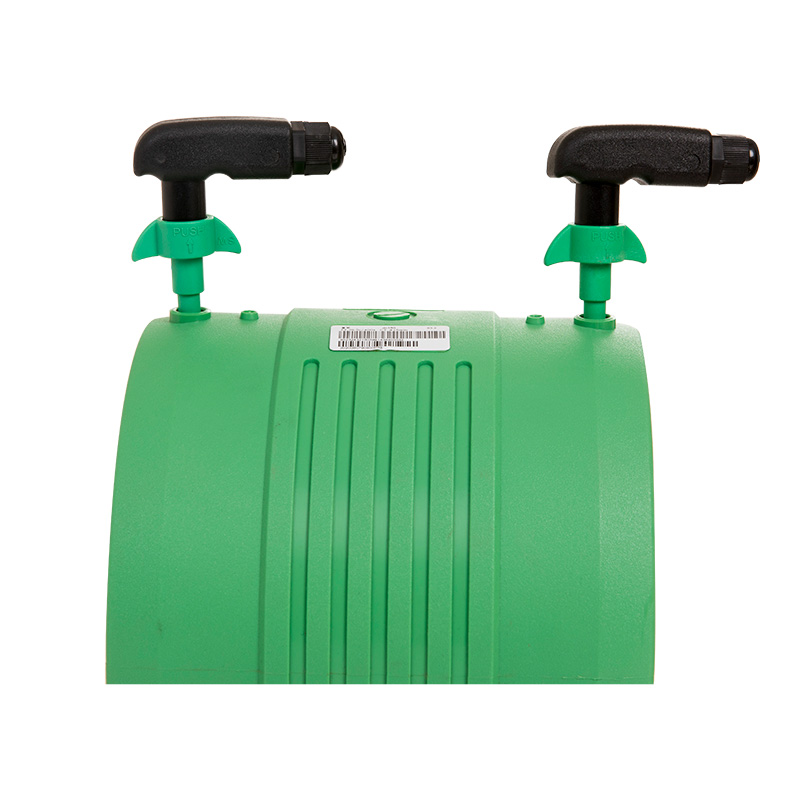 Elektrofúziós hegesztőgép HDPE, PP és PPR csövekhez 20-160 mm-ig Ez a transzformátor alapú elektrofúziós hegesztőgép stabil teljesítményt biztosít a 20-160 mm-es csövek számára. Megbízható terepi használatra tervezték, egyenletes fűtést és automatizált vezérlést kínál a víz- és gázrendszerek tartós csatlakozásainak létrehozásához. Termék megtekintése →
A kaparás után illessze be teljesen a csövet a szerelvénybe, és csatlakoztassa a vezetékeket. Állítsa be a megfelelő fúziós időt és áramot a szerelvény gyártója által megadottak szerint. A gép szabályozza a fúziós ciklust, és megakadályozza a túlmelegedést.
Telepítési gyakorlatok, amelyek megakadályozzák a szivárgást
Egy jó cső és egy jó gép nem elég. A hidraulikus mérnökök és üzemkezelők tudják, hogy a végső hézagminőséget az előkészítés és a fegyelem határozza meg. A vegyi csőrendszerek telepítésekor a következő gyakorlatokat nem megtárgyalhatónak kell tekinteni.
- Vágja le a cső négyzetét a letörés előtt. A ferde vágás csökkenti a hatékony beillesztési mélységet és gyengíti a kötést.
- Használja a cső átmérőjének és falvastagságának megfelelő fűtési időt. A túl rövid olvadatlan felületeket hagyja; túl hosszú ideig lebontja a polimert.
- Helyezze be teljesen a csövet a foglalat mélységjelzéséig. A részleges beillesztés feszültségkoncentrációt és rejtett szivárgási útvonalat hoz létre.
- Tartsa a behelyezési nyomást a megadott hűtési ideig. A cső mozgatása a hegesztési készletek előtt mikrorepedéseket okozhat.
- Üzembe helyezés előtt végezze el a rendszer nyomáspróbáját. A vizsgálatnak a tervezett nyomás felett kell lennie, és elég hosszú ideig kell tartania a lassú szivárgások azonosításához.
Ha ezeket a lépéseket kalibrált fúziós berendezéssel és képzett kezelőkkel hajtja végre, akkor következetesen olyan kötések jönnek létre, amelyek kitartják a csőrendszer élettartamát.
A megfelelő berendezés kiválasztása vegyi csővezeték-projekthez
A megfelelő fúziós szerszám kiválasztása a cső méretével és anyagával kezdődik. A 63 mm-ig terjedő kisméretű PP-R vezetékeket digitális vagy automata aljzatú fúziós gép kezeli legjobban, amely precíz hőmérsékletszabályozást és gyors működést biztosít. Nagy PE-vezetékekhez vagy javítási munkákhoz az elektrofúziós gép a jobb befektetés. Az előkészítési lépésekhez a csővágókat és a kaparószerszámokat a csőátmérőhöz és az anyagkeménységhez kell igazítani.
A projektek a hordozhatóság és a helyszíni feltételek tekintetében is különböznek. Az asztali egységek megfelelnek az előregyártó műhelyeknek; a kézi egységek lehetővé teszik a kezelő számára, hogy a csővezeték mentén mozogjon. A döntéshozóknak olyan berendezéseket kell keresniük, amelyek stabil teljesítményt, megbízható fűtőelemeket és könnyen olvasható kijelzőket kínálnak. A megfelelő szerszámok csökkenthetik az edzési időt, javíthatják az első lépés hozamát, és csökkenthetik a meghibásodott ízületek költségeit.
A vegyi csőrendszerekből az a tanulság, hogy az anyagválasztás és a csatlakozási technológia egyetlen döntés két fele. A kémiailag kompatibilis gyanta csak annyira jó, mint a kötés, amely megköti. A megfelelő foglalat-fúziós vagy elektrofúziós eljárással, a megfelelő felület-előkészítéssel és kalibrált berendezésekkel a vegyi csővezetékek több évtizedes üzemidőt biztosítanak szivárgás nélkül.
Kapcsolódó termékek


 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang tartomány, Kína
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
