
Otthon / Hír / Ipari hírek / Vegyszerálló csövek: anyagok és megbízható hegesztési módszerek kiválasztása
Ipari hírek
Sep 28,2026
Vegyszerálló csövek: anyagok és megbízható hegesztési módszerek kiválasztása
Amikor egy vegyi üzemnek új átvezető vezetékre van szüksége a nátrium-hipoklorithoz, a csőválasztás nem rutin vízvezeték-döntés. A hőmérséklet, a koncentráció és még a nyomokban lévő szennyeződések egy megfelelőnek tűnő hőre lágyuló műanyagból hónapokon belül szivárgó vagy rideg komponenssé válhatnak. Ugyanez a logika vonatkozik az ipari vízelvezetésre, szennyvízkezelésre és a technológiai közművekre is. Az számít, hogy mit választasz a vegyszer szállítására, de az is, hogy hogyan csatlakozol a csőhöz.
Hogyan károsítja a kémiai támadás a csővezetékeket
A vegyszerállóság nem egyetlen tulajdonság. Leírja, hogy egy polimer hogyan ellenáll egy adott vegyi anyagnak meghatározott koncentrációban és hőmérsékleten. Az a polimer, amely szobahőmérsékleten 30%-os kénsavat kezel, gyorsan tönkremehet 60°C-on. A támadási módok megértése segít feltenni a megfelelő kérdéseket az adatlapok áttekintése során.
- Polimer lánc vágás. Savak, oxidálószerek és bizonyos oldószerek megbontják a molekulaláncokat, ami ridegséget és a mechanikai szilárdság elvesztését okozza.
- Lágyítószer kivonás. Egyes szerves folyadékokkal való érintkezés adalékanyagokat kimoshat, ami keménysé és törékennyé teszi a csövet.
- Környezeti feszültségrepedés. A mechanikai igénybevétel, a kémiai stresszhatás és az idő kombinációja repedések kialakulását okozhatja a kisebb felületi karcolásokból.
Ezek a mechanizmusok egyidejűleg is felléphetnek. Éppen ezért az anyagadatlapok önmagukban nem elegendőek; A kémiai kompatibilitást elismert referenciával kell ellenőriznie, és figyelembe kell vennie a tényleges üzemi hőmérsékletet.
Hőre lágyuló műanyag kiválasztása a vegyipari szolgáltatásokhoz
A legtöbb vegyszeres technológiai csővezeték a négy hőre lágyuló műanyag egyikét használja: HDPE, polipropilén (PP), PVDF vagy CPVC. Mindegyiknek különálló vegyszerállósági profilja és beépítési módja van. Az alábbi táblázat egy egyszerűsített nézet tervezési célokra. A végső specifikáció elkészítése előtt mindig olvassa el az aktuális kompatibilitási táblázatot, például a PPI TR-19-et.
| Anyag | Tipikus vegyipari szolgáltatás | Korlátozások | Csatlakozási módszer |
|---|---|---|---|
| HDPE | Hígított savak, lúgok, sók, sok szerves vegyület | Nem alkalmas erős oxidálószerekre vagy sok klórozott oldószerre emelt hőmérsékleten | Fenékfúzió, elektrofúzió |
| Polipropilén | Széleskörű ellenállás szerves oldószerekkel és sokféle savakkal szemben | Korlátozott üzemi hőmérséklet; nem ideális erős oxidálószerekhez | Socket fúzió, tompa fúzió |
| PVDF | Kiválóan ellenáll erős savakkal, halogénekkel és oldószerekkel szemben | Magasabb nyersanyagköltség; igényesebb fúziós paraméterek | Fúziós hegesztés |
| CPVC | Jól ellenáll a forró savaknak, számos korrozív anyagnak és ipari vegyszernek | Nem mindig kompatibilis az aromás anyagokkal és néhány klórozott oldószerrel | Oldószeres cementezés vagy fúziós hegesztés |
Például a HDPE sok hígított savat és lúgot képes kezelni, így a szennyvíz- és semlegesítő vezetékek igáslója. A klórozott oldószerek azonban duzzadást és permeációt okozhatnak, ezért PVDF-re vagy más nagy teljesítményű polimerre lehet szükség. Minden esetben az ízület marad a rendszer legsérülékenyebb része.
Hogyan határozza meg a közös minőség a rendszer integritását
A kiváló vegyszerállóságú cső haszontalan, ha a csatlakozás meghibásodik. A hőre lágyuló műanyagok hegesztési kötései a csőfelület és az idom összeolvasztásával jönnek létre. Ha helyesen végezzük, a kötés homogén: nincs tömítés, nincs ragasztó, nincs mechanikus tengelykapcsoló, amely leromlik. Ez az oka annak, hogy a fúziós hegesztést előnyben részesítik a vegyi szolgáltatásban.
A HDPE és PP csövek esetében két módszer dominál: a kisebb átmérőjű dugaszolóhegesztés és a nagyobb vagy terepi csatlakozások esetén az elektrofúzió. Az elektrofúzió a szerelvényben lévő ellenálláshuzalon keresztül beinjektált elektromos áramot használ mindkét felület megolvasztására. A folyamat attól függ, hogy a hegesztőgép pontos feszültséget és időt biztosít. A 160 mm-es csőátmérőig megfelelő elektrofúziós hegesztőgép megismételhető eredményeket produkál, ha a kimenet stabil.
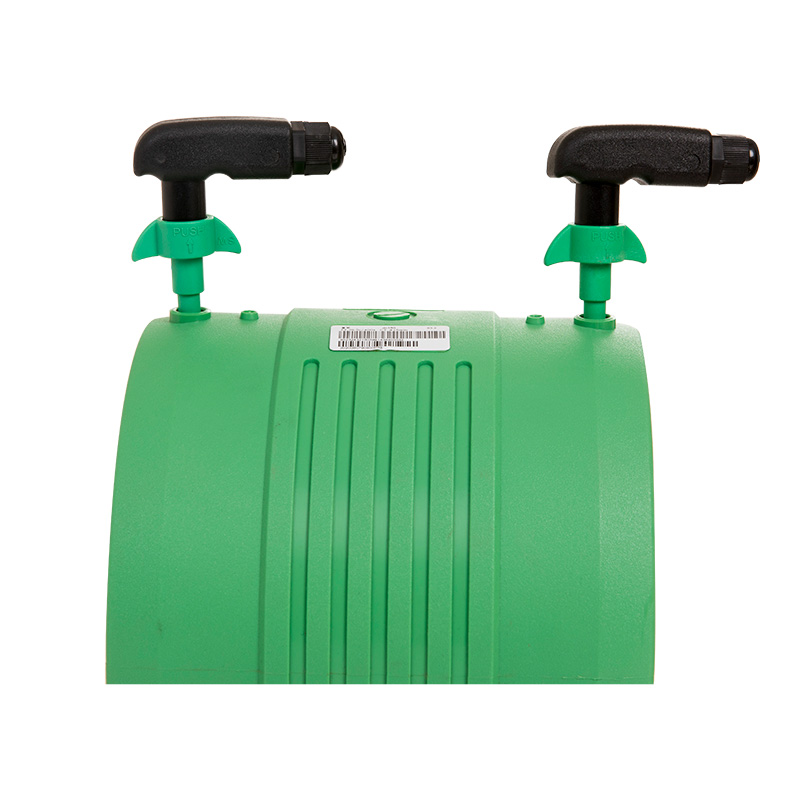 Elektrofúziós hegesztőgép 20-160 mm-es polietilén csövekhez Ez a gép HDPE és PP csöveket köt össze elektrofúzióval, állítható feszültséggel és idővel 160 mm átmérőig. Automatizált vezérlése és felügyelete egyenletes, megbízható csatlakozást biztosít a víz- és gázalkalmazásokhoz. Termék megtekintése →
A fúziós folyamat működésének mélyebb megismeréséhez olvassa el az elektrofúziós hegesztés működési mechanizmusát.
A felület előkészítése minőségi kapu
Elektrofúzióhoz a cső felületét hegesztés előtt tisztára kell kaparni. A HDPE vékony oxidált rétege megakadályozza az olvadék megfelelő kötődését. Ha kihagyja ezt a lépést, az illesztés jól néz ki, de vegyi terhelés hatására szivároghat.
Egy speciális elektrofúziós csőkaparó eltávolítja az oxidációs réteget, és kissé érdesíti a felületet. Ez egy kis eszköz, amely nagy hatással van az ízületek integritására. Egyes kaparókat legfeljebb 400 mm-es külső átmérőjű csövekhez tervezték, és az elektrofúziós alkalmazások széles skáláját lefedik. A megfelelően felszerelt lehúzó segít elkerülni az egyenetlen mélységet, ami a rossz fúzió gyakori oka.
 HDPE csőkaparó szerszám elektrofúziós előkészítéshez 400 mm-ig Ez a kaparó eltávolítja az oxidációt és 400 mm-re érdesíti a csövek külső felületét az elektrofúzió előtt, biztosítva a megfelelő illesztési integritást. Egyenletes mélysége segít elkerülni a gyakori fúziós hibákat. Termék megtekintése →
A hőmérséklet-szabályozás a működési hangsúly
A PP és HDPE csövek foglalatos összeolvadásához a csövet és az idomot ugyanarra a hőmérsékletre kell felmelegíteni a behelyezés előtt. Az egyszerű termosztátra támaszkodó kézi hegesztőgépek sodródhatnak a környezeti hőmérséklet változásával. Egy áttekinthető hőmérséklet-kijelzővel ellátott digitális foglalatos fúziós gép visszajelzést ad a kezelőnek, hogy megbizonyosodjon arról, hogy a fűtőlemez a megfelelő alapértéken van.
A digitális gépek lehetővé teszik, hogy a különböző anyagokhoz különböző hőmérséklet-beállításokat tárcsázzon, ami akkor számít, ha PP-t és HDPE-t is telepít ugyanarra a munkára. Egy jó gépnek stabil hőmérséklet-szabályozója és tartós fűtőfeje van, amely megtartja a hőmérsékletet, ha egymás után több kötést olvaszt össze. Például egy 63 mm-es digitális foglalatos fúziós hegesztőgép LED-es hőmérséklet-kijelzővel a PP-R és HDPE csövek általános mérettartományát fedi le.
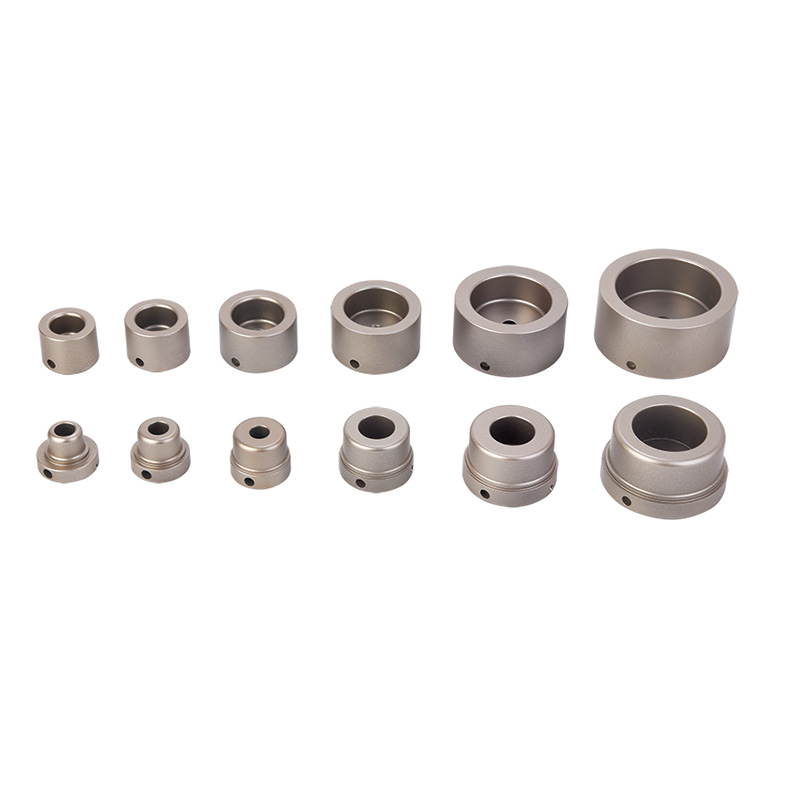 Digitális foglalatos fúziós hegesztőgép 63 mm-es PPR csövekhez LED kijelzővel Ez a gép 63 mm-es PPR csöveket hegeszt digitális hőmérséklet-szabályozással és LED kijelzővel, lehetővé téve a különböző anyagokhoz való beállítást. A PTFE-bevonatú aljzatok és a stabil fűtés biztosítja a tartós, tömített csatlakozásokat. Termék megtekintése →
Mit kell még figyelembe venni hegesztőberendezés vásárlásakor
A kémiai kompatibilitáson és az illesztési módszeren túl a beszerzési csoportoknak értékelniük kell a berendezés elektromos biztonságát, a cserélhető fűtőaljzatok és csapok elérhetőségét, a könnyű tisztítást és a gyártó export tapasztalatait. Egy olyan beszállító, amely csővágókat, élezőszerszámokat és hideggyűrűs fogókat is kínál, segíthet a teljes szerelőkészlet egységesítésében egy vonalon.
- Feszültség és csatlakozó kompatibilitás az Ön piacán.
- Csőátmérő-tartomány és fűtőcsatlakozók vagy csapok elérhetősége metrikus és hüvelykes méretben egyaránt.
- Tartalék fűtési alkatrészek és tartozékok, például hőszigetelő köpenyek.
- Garancia és értékesítés utáni támogatás válaszidő.
Beszállító kiválasztásakor győződjön meg arról, hogy a berendezést az Ön piacának megfelelő feszültséggel szállítják, és hogy rendelkezésre állnak-e pótalkatrészek. A hegesztett csővezeték hosszú távú eszköz; az ízületeket létrehozó eszközök ennek az eszköznek a részét képezik.
A vegyszerálló csövek rendszerdöntés. A cső anyagának meg kell egyeznie a vegyszeres szolgáltatással, de az illesztéseket ugyanolyan gondossággal kell elkészíteni. Kiváló kompatibilitású hőre lágyuló műanyag kiválasztása, a felület megfelelő előkészítése és megbízható, pontos hőmérséklet-szabályozású fúziós hegesztőgép használata biztosítja a szivárgásmentes, hosszú élettartamú telepítés legjobb esélyét.
Kapcsolódó termékek


 +86-158 6813 9123
 +86-571- 82432777

 No.7 Yangguang Road, Linpu Industrial Area, Hangzhou City, Zhejiang tartomány, Kína
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
